板式家具生产中的常见问题及系统化解决办法
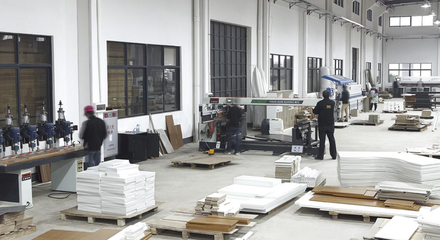
板式家具凭借其造型多变、拆装便捷、成本可控等优势,已成为现代家居市场的主流品类。从原料到成品,生产链条长、工序繁杂,任何一个环节的疏忽都可能导致质量缺陷、成本飙升或交期延误。本文梳理了板式家具生产中高频出现的五大类问题,并给出针对性的解决思路。
一、原材料与开料环节的问题及对策
常见问题:
1. 板材批次色差、厚度公差超标,导致成品颜色不一致、封边后拼缝不平。
2. 开料时未避开人造板内部杂质或空洞,造成崩边、锯口不平。
3. 开料尺寸精度低,后续钻孔与封边难以匹配,组装时出现错位。
解决办法:
- 建立严格的来料检验标准,同一订单尽量采用同批次、同厚度的板材。
- 采用高精度电子开料锯或数控雕刻机,定期校准锯片和靠档,保证开料公差控制在±0.2mm以内。
- 开料前排查板材缺陷,合理套裁,将杂质区域用于非可视部件。
二、封边工序的质量缺陷与控制
常见问题:
1. 封边条与板件边缘贴合不牢,出现脱落、翘边。
2. 胶线明显、溢胶,影响美观;或涂胶量不足导致日后开裂。
3. 修边不齐,边角有毛刺或刮手感。
解决办法:
- 根据板材与封边条材质,选用匹配的热熔胶,严格设定胶锅与压轮温度。
- 增加封边前的预热和封边后的加压延时,确保粘接强度。
- 定期保养修边刀具,采用多刀组合修边+刮刀+抛光工艺,消除胶线和毛刺。
- 对封边后进行剥离抽检,不合格批次及时返工。
三、钻孔与五金安装的精度问题
常见问题:
1. 孔位偏移,导致三合一连接件、铰链、抽屉滑轨无法顺利装配。
2. 钻孔深度不一致,螺丝紧固后板块之间出现缝隙。
3. 左右对称部件钻孔不对应,左右侧板互换后无法安装。
解决办法:
- 使用数控六面钻或排钻,一次装夹完成多面孔位加工,减少累积误差。
- 建立以基准面为准的加工坐标系,并定期用标准板检测钻头位置。
- 对开孔进行首件确认制度,确保纵横定位、孔距和深度与图纸一致。
四、组装与包装中的系列问题
常见问题:
1. 组装现场缺少预拼装,导致现场安装困难或门板不平。
2. 五金件漏装或配错,影响消费者体验。
3. 包装保护不足,运输中造成磕角、划伤、压塌。
解决办法:
- 在大批量生产前进行全部组件的预拼装验证,确认孔位和结构无误。
- 采用五金配件包,按柜体单独的清单包装,封箱前扫码核验。
- 对边角使用珍珠棉、护角条和气泡膜,重货采用加厚瓦楞纸箱和木架加固。
五、生产效率与综合管理的提升
常见问题:
1. 工序间转运等待时间长,在制品堆积。
2. 返工与报废率偏高,隐藏成本难以核算。
3. 订单切换频繁,排产混乱,交期变得不可控。
解决办法:
- 按照产能平衡原则重排工艺路线,引入看板拉动式生产,减少批量等待。
- 对每道工序质检数据进行日统计、周分析,锁定多发性缺陷的责任根源。
- 实施条码或PLC系统的生产管理系统,从订单、开料、封边到包装全程可追溯。
- 设备维保从“坏了再修”转为定期预防保养,避免突发停机拖累进度。
板式家具的质量与效益,最终取决于每一项细节的标准化水平。解决开料、封边、钻孔、组装和运输等流程中的固有短板,需要把工序质量控制点清单、首件确认制、追溯管理系统形成闭环规范。对于家具企业而言,引进关键数控设备非常重要,但更根本的是建立起“第一次就做对”的理念和落地机制。希望本文的思考能为您提供有价值的参考和启示。
如若转载,请注明出处:http://www.gllizhong.com/product/28.html
更新时间:2026-10-30 12:09:02